回转窑小齿轮 关键传动部件与维护要点
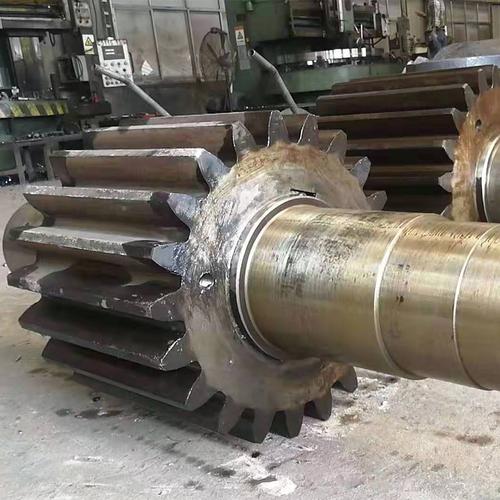
回转窑是建材、冶金、化工等行业的核心设备,用于对物料进行高温煅烧。在回转窑的传动系统中,小齿轮(又称主动齿轮)与大齿圈(从动齿轮)啮合,负责将动力传递给筒体,使其缓慢旋转。小齿轮虽然体积相对较小,但其作用至关重要,一旦失效将导致整条生产线停机。
一、回转窑小齿轮的作用与结构
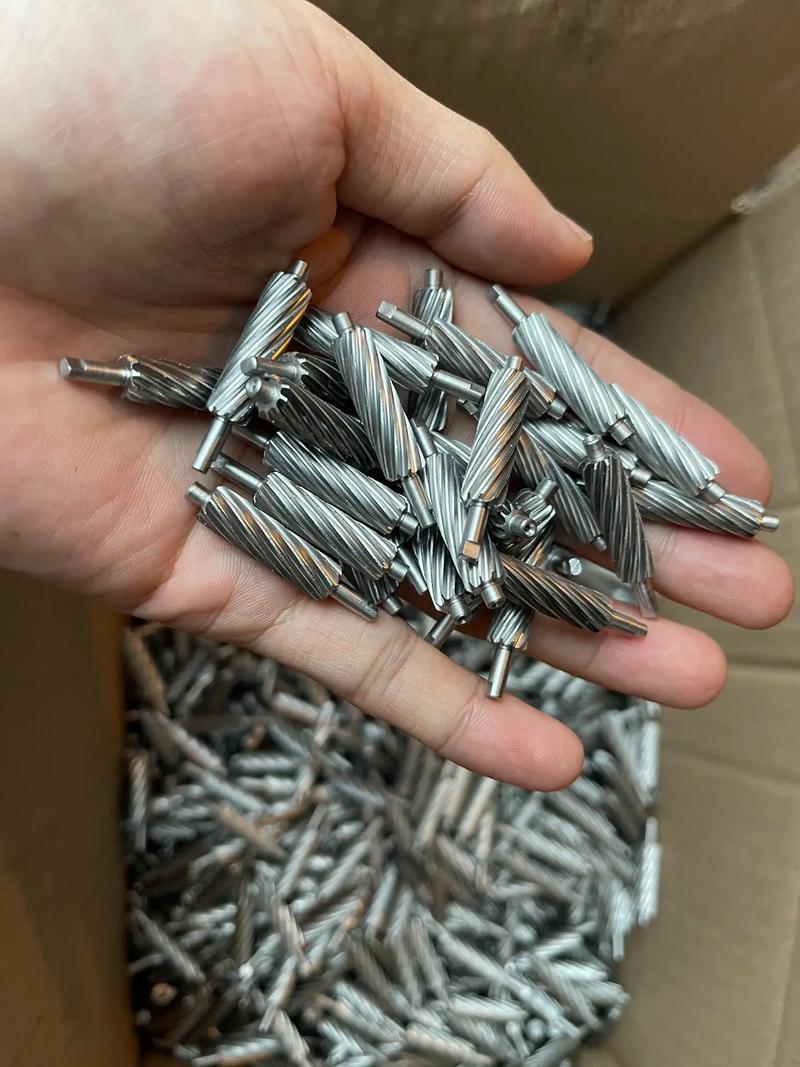
回转窑小齿轮安装在传动轴上,通常由电机通过减速机驱动。它的大齿圈啮合,通过齿轮传动比降低转速并增大扭矩,从而驱动巨大的回转窑筒体。小齿轮一般采用中硬齿面或硬齿面齿轮,材料常为42CrMo、40Cr等合金钢,经过调质、表面淬火或渗碳淬火处理,以提高齿面硬度和耐磨性,齿面硬度通常在HB300-350或HRC45-55之间。
小齿轮的结构分为整体式和剖分式两种。整体式用于中小型回转窑,剖分式便于安装和更换,用于大型回转窑。齿轮精度等级一般为8-9级(GB/T 10095),以保证传动的平稳性。
二、常见失效形式与原因
回转窑小齿轮常见的失效形式包括:
- 齿面磨损:由于粉尘进入啮合区或润滑不良,导致齿面磨料磨损或粘着磨损。
- 点蚀与剥落:齿面接触应力过高或淬硬层太薄,导致疲劳点蚀甚至深层剥落。
- 轮齿折断:过载、冲击载荷或齿根疲劳裂纹扩展导致断齿。
- 齿面胶合:高速重载且润滑不足时,齿面金属直接粘焊后撕裂。
主要原因包括:润滑油脂选择不当、密封失效导致粉尘污染、齿轮安装调整误差(如中心距偏差、齿隙不当)、基础沉降或筒体变形引起啮合不良、以及超负荷运行等。
三、安装与调整要点
小齿轮与大齿圈的啮合精度直接决定使用寿命。安装时需注意:
- 中心距与齿侧间隙:需根据设计值精确调整,通常齿侧间隙为0.25-0.6mm(视模数而定),过小易卡死,过大易冲击。
- 齿轮接触斑点:沿齿高方向接触斑点不低于40%-50%,沿齿长方向不低于50%-60%,且位于齿面中部略偏齿根处。
- 齿轮轴线平行度:小齿轮轴线与大齿圈轴线平行度误差不应超过0.05mm/m。
- 弹簧板或支座调整:通过垫片调整小齿轮座的位置,确保啮合状态最佳。
安装后需进行空载和负载试运行,检查振动、噪声和温升,齿面温度不应超过80℃。
四、润滑与日常维护
良好的润滑是延长小齿轮寿命的关键。常用润滑方式有:
- 油池润滑:小齿轮部分浸入油中,适用于低速场合。
- 喷油润滑:用油泵将润滑油喷射到啮合面,适用于高速重载。
- 干油润滑:使用二硫化钼等润滑脂,适用于开式齿轮,需定期涂抹。
润滑油推荐使用工业齿轮油(如N220、N320)或专用开式齿轮润滑脂。应定期检查油位、油质,及时更换变质油脂,并保持油路畅通。同时必须确保齿轮罩密封良好,防止粉尘和水分侵入。
维护要点:
- 每日检查:听齿轮啮合声音,看齿面油膜,查密封泄漏。
- 每周检查:测量振动值、温度,检查紧固螺栓是否松动。
- 每月检查:检测齿侧间隙和接触斑点,必要时调整。
- 每半年至一年:全面检查齿面磨损量,若磨损达齿厚10%-15%,应考虑修复或更换;若出现断齿或严重剥落,须立即停机更换。
五、选型与更换建议
选购回转窑小齿轮时,需要确认模数、齿数、压力角、螺旋角(斜齿轮)、精度等级以及材质和热处理要求。最好与原设备参数完全一致,或与专业齿轮厂家核算传动强度。更换时需一并检查大齿圈磨损情况,避免新旧齿轮啮合不良导致快速失效。新齿轮投入使用前需跑合,先轻载运行2-4小时,再逐步加载。
回转窑小齿轮虽小,却直接关系着生产线的稳定运行。合理的选材、精确的安装、优质的润滑和科学的维护是保障其长期服役的四大支柱。企业应建立完善的巡检和保养制度,记录齿轮运行状态,做到早发现、早处理,避免非计划停机带来的巨大损失。随着状态监测技术的发展,振动分析和油液分析已应用于回转窑传动系统,可提前预警小齿轮故障,实现预测性维护,这将成为未来设备管理的重要趋势。
如若转载,请注明出处:http://www.kssnjx.com/product/50.html
更新时间:2026-10-30 13:49:34